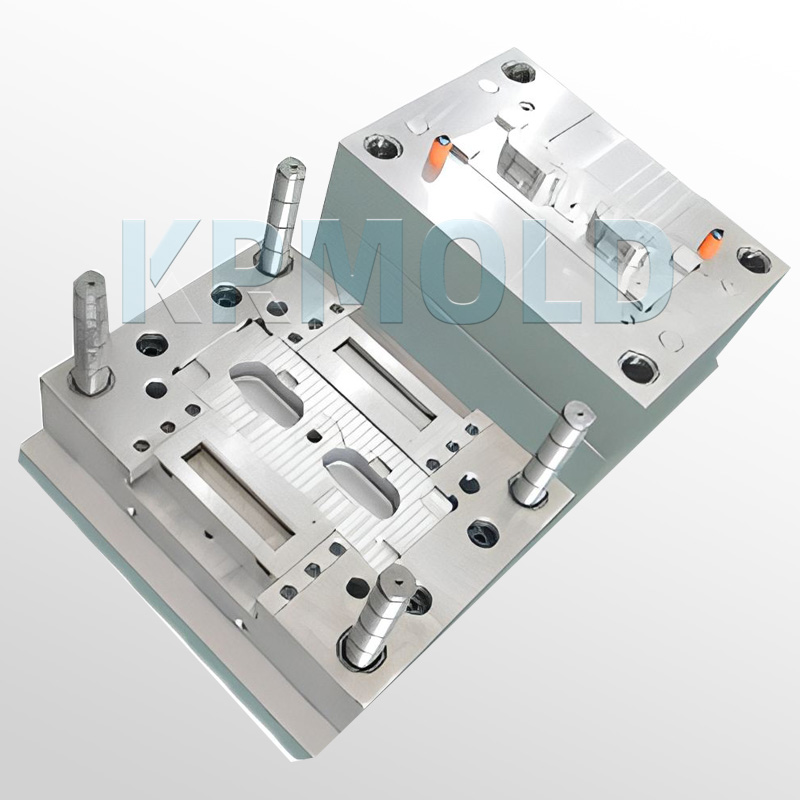
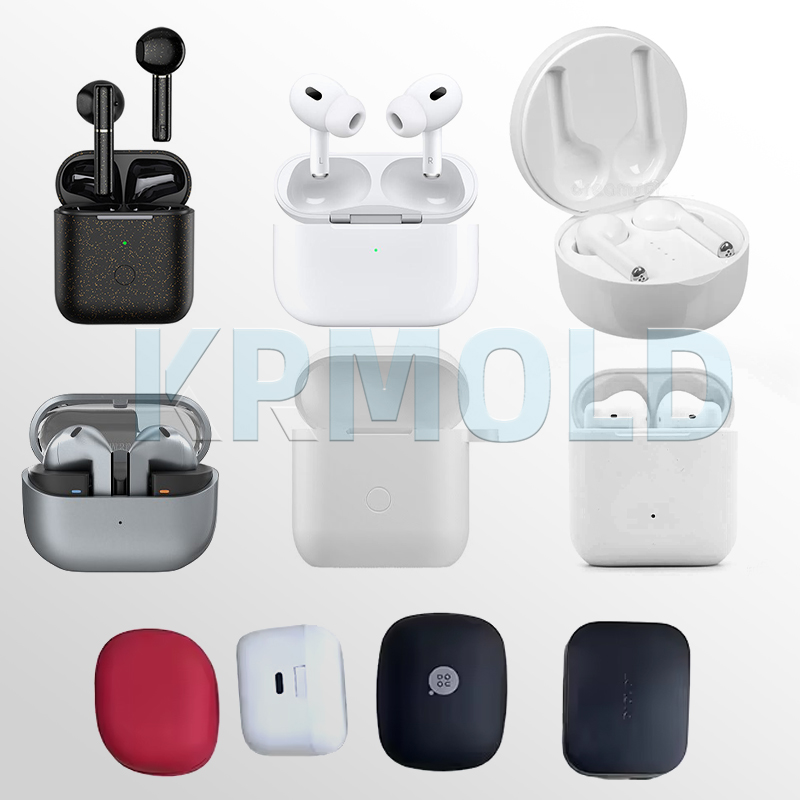
Introduction au moule pour boîtier d'écouteurs Bluetooth
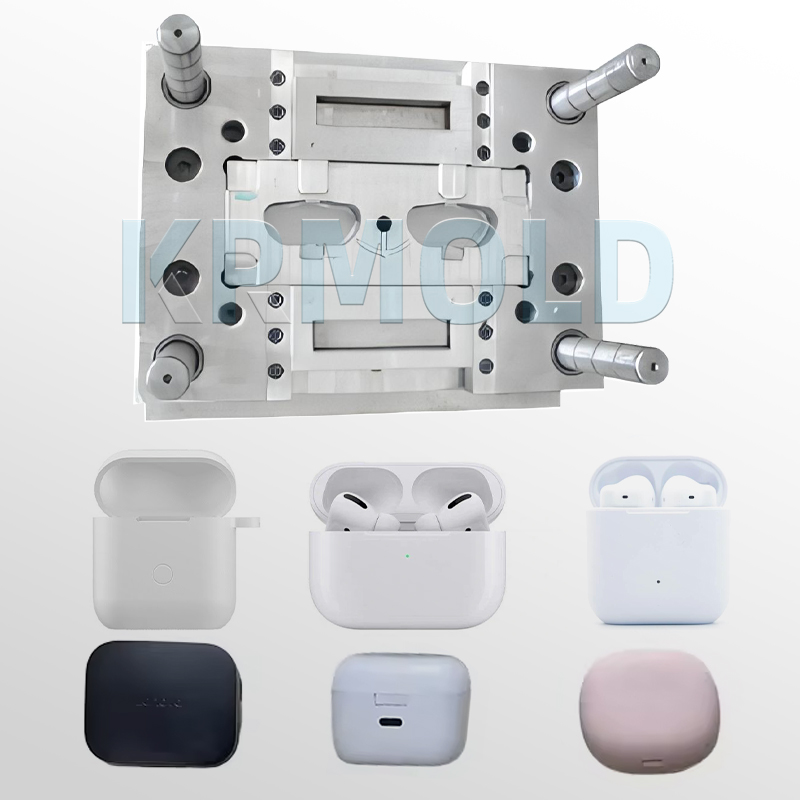
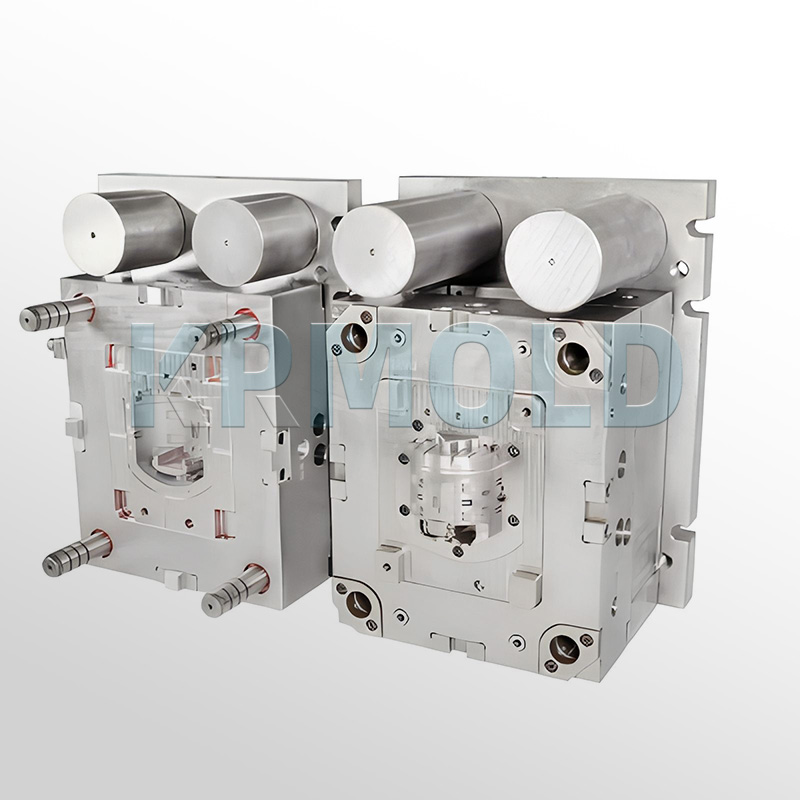
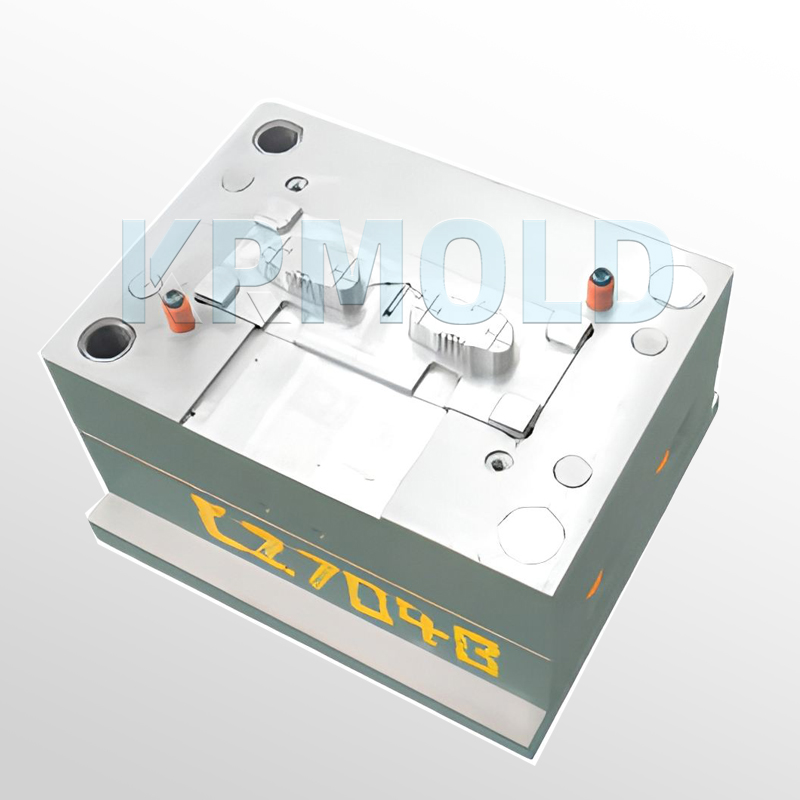
Le moule pour boîtier d'écouteurs Bluetooth — également connu sous le nom de moule pour boîtier d'écouteurs Bluetooth sans fil ou moule pour boîtier de charge TWS — est conçu sur mesure spécifiquement pour les boîtiers externes des écouteurs Bluetooth et leurs compartiments de charge ; il sert d'outillage de base dans le processus de fabrication.
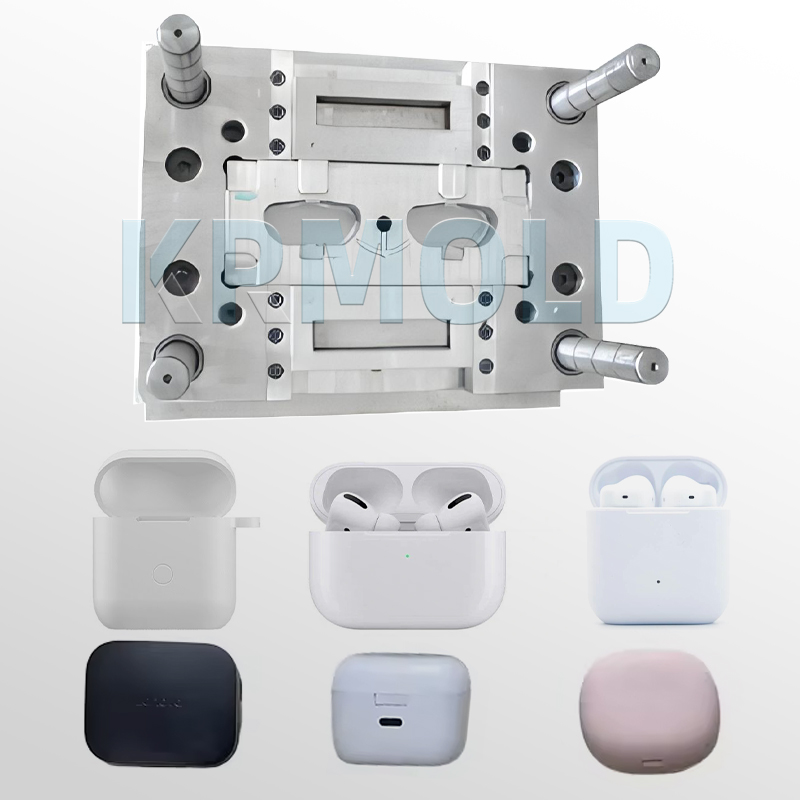
Ces moules pour coques d'écouteurs Bluetooth sont compatibles avec différentes tailles et styles de produits, tels que les écouteurs Bluetooth TWS et les modèles intra-auriculaires sans fil, répondant précisément aux exigences de moulage pour le boîtier de rangement des écouteurs et l'étui de chargement.
KRMOLD propose des solutions de moules sur mesure pour boîtiers d'écouteurs Bluetooth, avec des structures, des spécifications et des procédés de fabrication variés, garantissant une compatibilité totale avec les écouteurs Bluetooth dans une large gamme de couleurs, de tailles et de configurations fonctionnelles.
Spécifications du moule pour boîtier d'écouteurs Bluetooth
| Matériau de moule | PS, ABS, PP, PVC, PMMA, PBT, PC, POM, PA66, PA6, PBT+GF, PC/ABS, PEEK, PEHD, TPU, PET, PPO, etc. |
| Standard | LKM/HASCO/DME/FUTA, etc. |
Logiciel de conception | UG,Pro-E |
| Base du moule | P20, 45#, 4CR13, etc. |
| Coureur | Coursier froid/chaud |
| Matériau de moule | P20, P20H, 718, 718H, 2738, Nak80, S136, SKD61, 8407, H13, 2343, 2344, 2311, 2312, 2379, 2316, 2093, 2767, etc. |
| Cavité | Cavités simples/multiples |
| Surface | traitement thermique, polissage, texturage, revêtement, etc. |
| Durée de vie du moule | 0,5 à 500 millions de tirs |
| Spécification | Personnalisé |
| Grille | Porte latérale, porte de bord, porte sous-marine, porte à point précis, porte à corne, porte directe, porte capillaire, etc. |
Avantages de la conception du moule pour boîtier d'écouteurs Bluetooth KRMOLD
Conception de lignes de séparation précises et de surfaces complexes
Lors de la conception du moule pour boîtier de charge TWS, KRMOLD s'attache à optimiser la précision des lignes de séparation et la complexité des structures de surface. Nous positionnons avec exactitude les lignes de séparation des moules pour boîtiers d'écouteurs Bluetooth sans fil.
Pour les deux principales structures de séparation — surfaces planes et surfaces courbes complexes —, nous concevons avec précision des éléments d'emboîtement (tels que des épaulements et des contre-épaulements) et contrôlons rigoureusement les jeux d'assemblage selon la norme de 0,05 mm. Ceci permet d'éviter les défauts tels que le désalignement du boîtier, les joints irréguliers et les arêtes vives, garantissant ainsi un ajustement parfait entre les coques supérieure et inférieure.
Les boîtiers d'écouteurs Bluetooth présentent souvent des surfaces courbes profilées et brillantes, des parois fines et une structure interne complexe. KRMOLD optimise le mécanisme de démoulage du moule en ajustant précisément les angles de dépouille entre 0,5° et 1°, garantissant ainsi une éjection fluide des pièces tout en préservant la douceur et la rondeur des surfaces courbes.
Pour les détails internes complexes, tels que les enclenchements, les nervures de renfort, les fentes magnétiques et les fentes d'alignement de charge, nous utilisons une précision d'usinage ultra-élevée (au niveau de 0,01 mm) pour reproduire parfaitement le design, répondant ainsi aux exigences d'assemblage rigoureuses des boîtiers d'écouteurs Bluetooth.
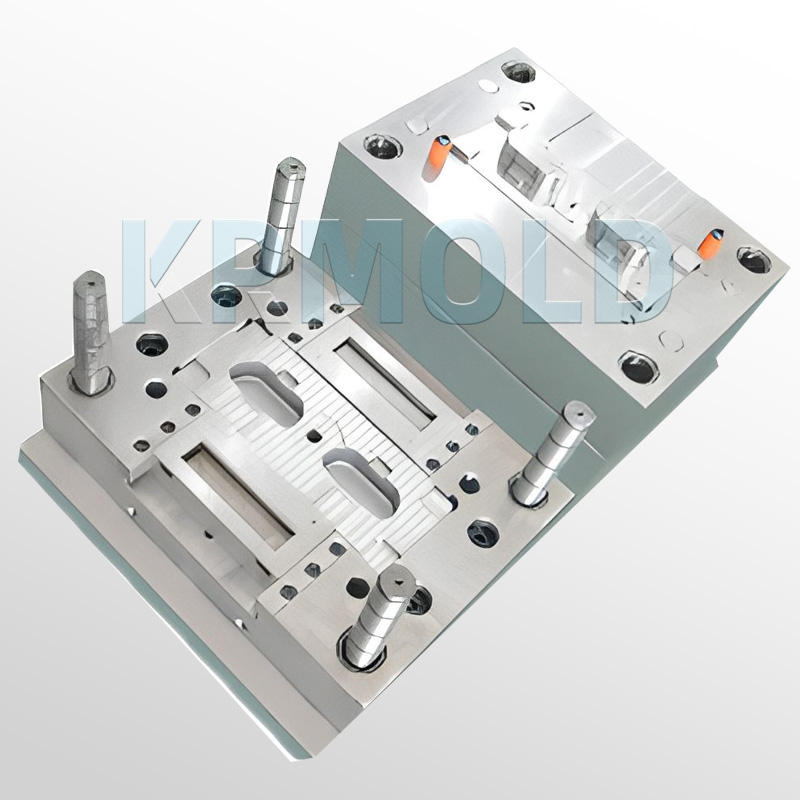
Conception du procédé de moulage par injection bicolore/multimatériaux
KRMOLD optimise spécifiquement la structure du moule pour le moulage par injection bicolore et multi-matériaux. Compatible avec les combinaisons de matériaux courantes, telles que le PC+ABS rigide et le TPU souple, le moule pour boîtier d'écouteurs Bluetooth sans fil permet un moulage par injection intégré combinant une coque extérieure rigide et des structures de rembourrage internes souples surmoulées.
Lors de la conception structurelle, nous planifions avec précision la séquence d'injection, les paramètres de pression et les zones de surmoulage. Nous optimisons également les mécanismes d'alignement du moule afin d'éliminer complètement les problèmes de traitement tels que les bavures de matériau mou, les fils ou le délaminage.
Pour les zones critiques telles que les emplacements pour aimants, les contacts de charge et les inserts fixes, nous concevons des configurations de surmoulage local et de surmoulage par insertion spécialisées.
Cela garantit une liaison étroite entre les matériaux souples et rigides et un positionnement précis des inserts métalliques, ce qui permet d'obtenir un produit final plus robuste et plus fiable sur le plan structurel.
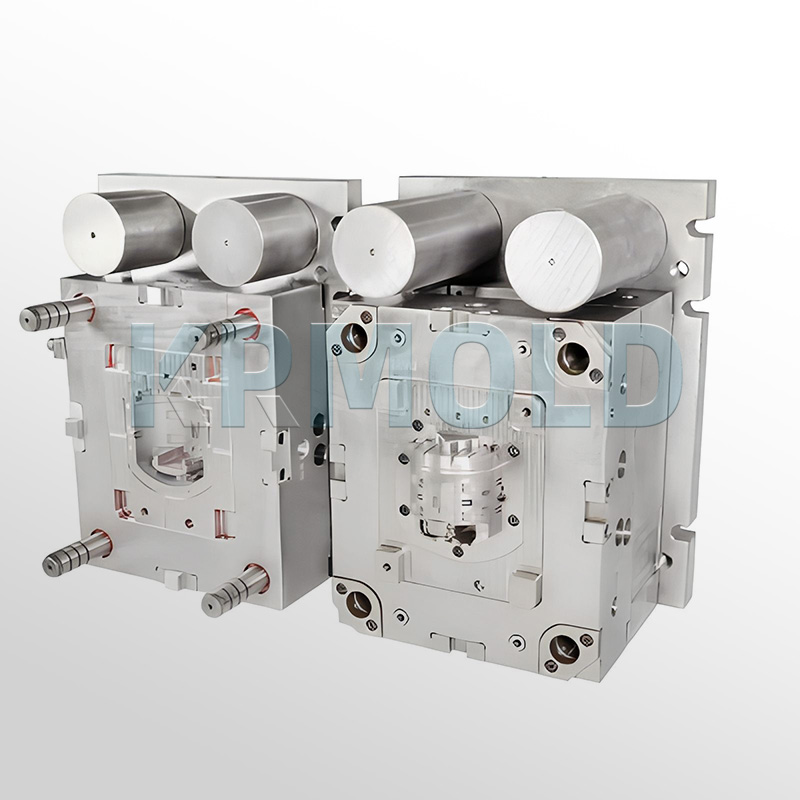
Conception adaptée aux finitions de surface brillantes et texturées
Les moules KRMOLD pour coques d'écouteurs Bluetooth sont conçus pour répondre à une large gamme d'exigences de finition de surface. Pour les surfaces de produits très brillantes, les cavités des moules subissent un polissage miroir de haute précision à l'aide d'outillages spécifiques.
Cela élimine les problèmes tels que les bords arrondis des cavités ou les textures de surface irrégulières, ce qui donne des boîtiers d'écouteurs Bluetooth brillants, translucides et lisses au toucher, répondant ainsi aux normes esthétiques haut de gamme de l'industrie.
Pour les zones nécessitant des textures mates, telles que le boîtier inférieur et les composants structurels internes, le moule du boîtier de charge TWS permet un usinage précis de diverses textures, y compris les motifs EDM (étincelles) et laser.
Cela garantit une texture uniforme et une qualité constante sur l'ensemble du produit moulé, répondant pleinement aux exigences esthétiques personnalisées.
Caractéristiques du moule pour boîtier d'écouteurs Bluetooth
1. Contrôle de tolérance de haute précision KRMOLD contrôle rigoureusement la précision dimensionnelle et les tolérances géométriques des moules des boîtiers d'écouteurs Bluetooth. Les dimensions d'assemblage critiques, telles que le jeu du rebord du boîtier de charge, les fentes pour les écouteurs et les trous d'alignement, sont maintenues à ±0,05 mm près, garantissant un ajustement précis entre le boîtier, l'écouteur et les composants électroniques internes. Les tolérances géométriques, comme la planéité et la perpendicularité, sont également contrôlées avec la plus grande rigueur ; par exemple, l'erreur de planéité des surfaces d'assemblage du boîtier de charge est maintenue à 0,1 mm près, assurant une étanchéité parfaite et un aspect lisse et affleurant une fois le boîtier fermé.
2. Matériaux de moule de qualité supérieure Tous les moules des boîtiers de charge TWS sont fabriqués à partir d'aciers de haute qualité, tels que le S136 et le H13, reconnus pour leur haute résistance, leur résistance à l'usure et leur aptitude au polissage. Ces aciers offrent une dureté uniforme, une excellente ténacité et une résistance supérieure à la corrosion et à l'usure. Cela garantit une stabilité dimensionnelle à long terme et prolonge considérablement la durée de vie du moule du boîtier des écouteurs Bluetooth sans fil, réduisant ainsi efficacement les coûts de remplacement et de maintenance à long terme pour le client. De plus, des traitements de surface spécialisés, notamment le polissage miroir, la texturation et le durcissement, sont appliqués aux cavités du moule en fonction des exigences spécifiques du processus, améliorant ainsi l'éjection des pièces et la qualité de la finition de surface.
3. Haute efficacité de production Les moules pour coques d'écouteurs Bluetooth KRMOLD présentent une conception structurelle légère et standardisée. Dotés de mécanismes d'éjection et de démoulage automatiques intégrés, ils sont parfaitement compatibles avec les lignes de moulage par injection automatisées, ce qui améliore considérablement l'efficacité de la production en série. Nous proposons des options de personnalisation flexibles, telles que des configurations à 1, 2 ou 4 cavités, adaptées à vos exigences de production spécifiques et à la puissance de votre machine de moulage par injection. | 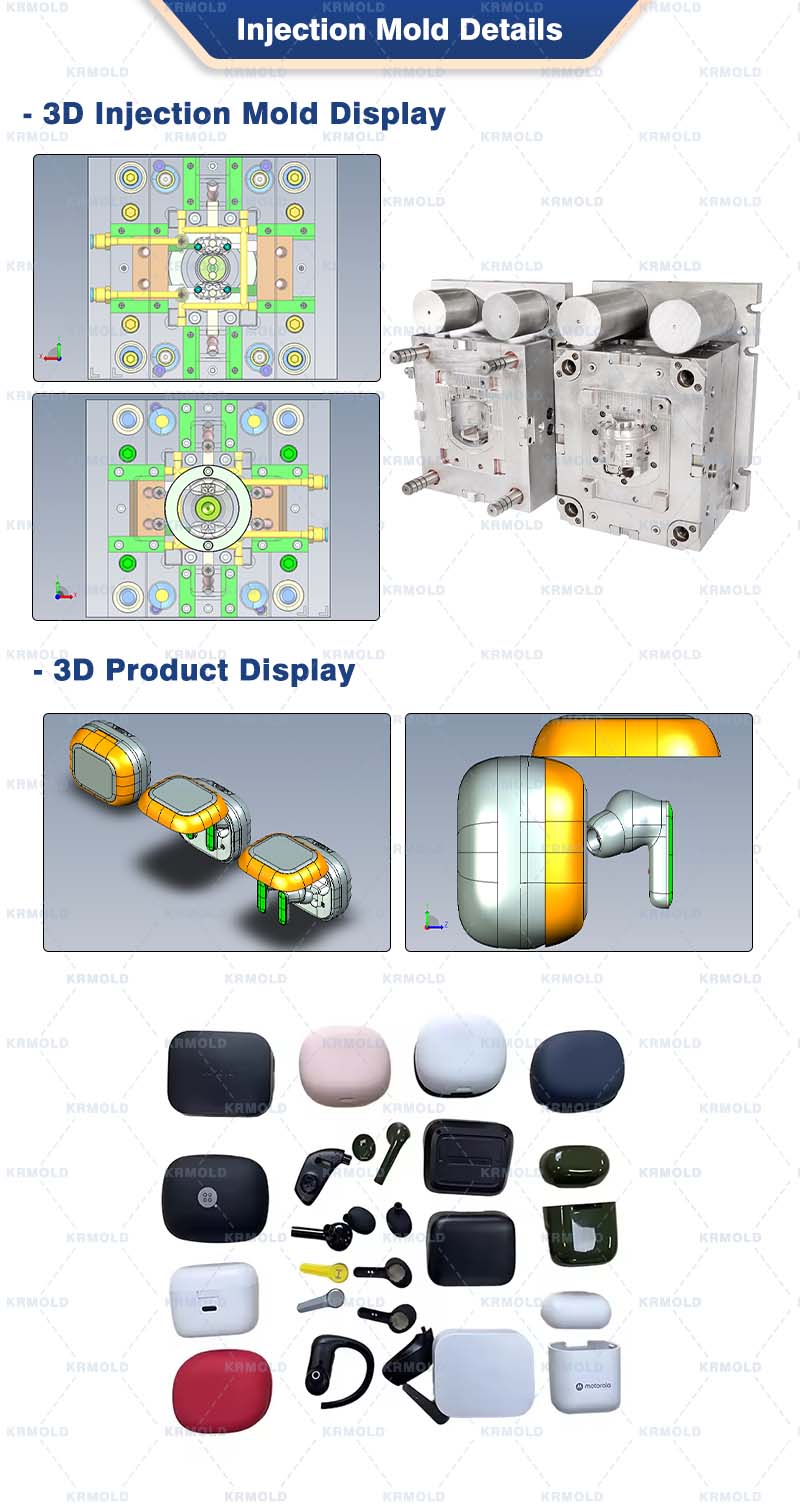 |
Pourquoi choisir KRMOLD ?
Délais de livraison efficaces et fiables
KRMOLD exploite une usine de fabrication de moules standardisés pour boîtiers de charge TWS, équipée d'un parc complet de machines de traitement. Nous pouvons gérer simultanément plusieurs commandes personnalisées de moules pour boîtiers d'écouteurs Bluetooth sans fil, en assurant la R&D et la production des moules d'injection standard pour boîtiers d'écouteurs Bluetooth ainsi que des outils de surmoulage de précision. Notre importante capacité de production nous permet de respecter scrupuleusement les délais de livraison les plus serrés.
Système complet de contrôle de la qualité
Nous appliquons un système de contrôle qualité rigoureux et complet (couvrant les étapes IQC, IPQC, FQC et OQC). Chaque moule de boîtier de charge TWS fait l'objet de tests exhaustifs, depuis les matières premières et l'usinage jusqu'au produit fini, garantissant ainsi un contrôle strict de la précision et de la qualité. Nous proposons également des inspections avant expédition personnalisées et un service après-vente dédié à l'assurance qualité afin de répondre aux besoins spécifiques de nos clients.
Expertise approfondie dans les procédés de fabrication complexes
Avec des années de spécialisation dans le surmoulage par insertion et le surmoulage multi-matériaux, KRMOLD a accumulé une riche expérience éprouvée dans la conception et la fabrication de moules complexes, à parois minces et de haute précision pour boîtiers d'écouteurs Bluetooth sans fil.
Processus de fabrication de moules personnalisés pour boîtiers d'écouteurs Bluetooth
KRMOLD propose un service de personnalisation simplifié et complet pour les moules de boîtiers d'écouteurs Bluetooth :
Consultation client → Confirmation précise des exigences → Réception des plans/échantillons du produit → Conception de la structure du moule → Prototypage/Échantillonnage → Approbation de l'échantillon → Production en série et livraison → Service après-vente complet
Nous utilisons un modèle de personnalisation de projet dédié, garantissant que chaque moule de boîtier de charge TWS soit précisément adapté aux paramètres du projet et aux besoins de production du client.
En contrôlant rigoureusement chaque étape, de la conception et de l'usinage aux essais de moules et à la livraison finale, nous fournissons des solutions de moules pour boîtiers d'écouteurs Bluetooth de haute qualité et parfaitement adaptées.
Précisez le type de plastique (par exemple, PP, ABS) et les exigences de post-traitement (par exemple, pulvérisation, sérigraphie), et fournissez des plans 2D ou 3D des pièces en plastique. Indiquez également le volume de production, les exigences d'aspect, les normes de tolérance, etc.
En règle générale, nos ingénieurs commencent à préparer le devis dès que le client a fourni l'ensemble des spécifications de production. Cela prend généralement entre 1 et 3 jours.
Le délai de fabrication des moules d'injection standard est généralement de 30 à 60 jours, et peut être plus long pour les moules complexes. Par exemple, le délai de fabrication typique des moules en silicone liquide est d'environ 60 jours, couvrant la conception, la fabrication, les tests, etc.
Technologie de traitement de haute précision : des équipements de haute précision tels que les centres d'usinage CNC (CNC) et l'usinage par décharge électrique (EDM) sont utilisés pour optimiser le processus de conception en combinaison avec un logiciel de CAO/FAO. Contrôle qualité : Inspection des dimensions clés du moule par machine à mesurer tridimensionnelle (MMT) et vérification de plusieurs lots d'échantillons pendant l'étape de moulage d'essai. Sélection des matériaux : utilisez de l'acier à matrice avec une résistance élevée à l'usure (par exemple H13, S136) et un traitement de surface (par exemple nitruration, chromage) pour les écrous de matrice afin de prolonger la durée de vie.
Tous les 50 000 moules, vérifiez le pilier de guidage, la goupille d'éjection et les autres pièces d'usure, et nettoyez les résidus de plastique et de rouille à la surface du moule. Utilisez de la graisse haute température pour les pièces coulissantes (par exemple, couvercle basculant, glissière) afin de réduire les pertes par frottement. Assurez-vous que le circuit d'eau est fluide et que la différence de température est ≤ 5 °C afin d'éviter toute fissuration du moule due aux contraintes thermiques.
Le coût des matériaux de moulage représentait environ 30 à 40 % (par exemple, une tonne d'acier P20 coûte environ 20 000 yuans), tandis que les coûts de traitement représentaient plus de 50 % (taux horaire de la main-d'œuvre CNC d'environ 80 à 150 yuans/heure). Pour la production en petites séries, il est possible d'opter pour un moule en aluminium ou de simplifier la conception structurelle ; pour plus de 100 000 pièces, il est recommandé d'utiliser des plaquettes carbure pour prolonger la durée de vie !
Les produits moulés par injection doivent répondre pleinement aux exigences de conception (dimensions, aspect, etc.) et permettre une production continue et stable. Le marquage du moule, les rapports d'inspection (test de dureté du matériau, par exemple) et les plans techniques doivent être complets.
L'acier du moule (tel que le S136H, le NAK80 et d'autres matériaux importés coûtent plus cher) et le type d'embryon de moule (le coût à court terme du moule en aluminium est faible mais la durée de vie est courte) affectent directement le coût, l'utilisation de la technologie de conception CAO/CAE/FAO, le système de canaux chauds, etc. augmentera l'investissement initial, mais peut améliorer les avantages à long terme (tels que la réduction des carottes, l'augmentation de la capacité de production).